木質陰模是船舶建造中用于塑造船體曲面的關鍵工裝。其制作質量直接影響最終產(chǎn)品的線型精度。為確保模具性能可靠、尺寸精確,需嚴格遵守以下材料、工藝及精度控制規(guī)范。
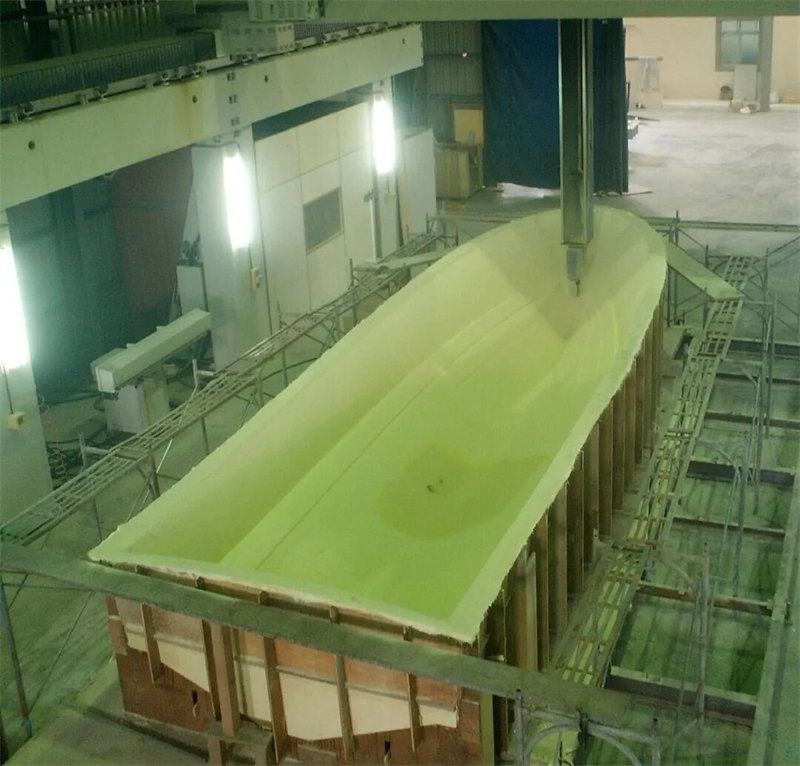
一、模具制作
(一) 材料要求
木材: 選用無缺陷、干燥的木材,含水率 ≤ 12%。
板材條材: 尺寸需均勻一致,縱向板條應盡可能保持連續(xù)。
(二) 制作步驟與要點
1. 鋪設基礎底杠:
選擇平整的混凝土地面。
鋪設縱向底杠(常用尺寸 100mm × 100mm,可根據(jù)模具尺度增大)。
底杠長度應超出模具兩端至少 0.5m,間距 ≤ 1.5m。
使用螺栓牢固固定于地面。
關鍵工序: 固定前必須進行縱、橫向精細找平,確保所有縱向底杠上表面嚴格處于同一水平面。
2. 鋪設橫向框架基礎:
依據(jù)肋骨間距(通常約 500mm),在縱向底杠上鋪設并固定橫向木方(常用尺寸 100mm × 100mm,可根據(jù)模具尺度增大)。
關鍵工序: 同樣需確保所有橫向木方上表面位于同一水平面(見圖 2-5)。
3. 安裝肋骨框架:
將預先按精確船體肋骨型線制作的肋骨框架,牢固固定到對應的橫向木方上。
4. 固定橫向框架:
安裝模具舷頂板,將所有橫向肋骨框架連接并固定為一個整體結構。
5. 安裝縱向板條:
在橫向肋骨框架的內側安裝縱向板條。
板條間距 ≤ 150mm。
安裝方式:可選擇嵌入框架內或直接貼合在框架表面(見圖 2-6)。
6. 鋪設內襯板與面板:
在縱向板條構成的骨架上固定三合板或五合板作為內襯板。
內襯板厚度計算: 厚度 `t` 應不小于按公式 `t = (S1 + S2) × 1/15` 計算所得值(`S1`、`S2` 為相鄰支撐間距)。
在內襯板上使用強力膠粘貼面板(推薦寶麗板或其它具備光滑表面的薄板)。
禁止操作: 絕對禁止使用釘子固定面板,必須完全依靠膠粘劑粘貼。
7. 表面處理:
在面板的板縫間及所有折角部位,填充調兌好的樹脂膩子(樹脂與滑石粉混合物)。
待膩子固化后,打磨至表面平整光滑。
二、尺寸精度保證措施
為確保模具最終尺寸精確無誤,需在制作全過程貫徹以下關鍵控制點:
1. 型線源頭控制:輸入的船體型線數(shù)據(jù)必須光順準確,且型線尺寸必須已包含船體外板的厚度。
2. 基礎框架平整度 制作中固定的縱向底杠和橫向木方,必須各自確保其上表面嚴格處于同一水平面。
3. 框架制作預留量: 根據(jù)肋骨型線制作橫向框架時,精度要求極高。同時,必須精確預留出后續(xù)鋪設的縱向板條、內襯板及面板的總厚度尺寸。
4. 首尾曲面框架處理: 在船首、尾曲率較大的曲面區(qū)域(尤其船首),需沿著曲面形狀斜向切削橫向框架的內側邊緣,使其更好地貼合縱向曲面。
5. 復雜曲面輔助支撐: 船首等曲面復雜區(qū)域,縱向板條固定困難。應視情況按水線輪廓線增設水平輔助框架,使板條能沿上下方向固定,從而保證復雜曲面的成型精度。
6. 內襯板光順檢查: 在固定內襯板階段,如發(fā)現(xiàn)表面存在不光順(凹凸不平)之處,必須立即修整至光順,之后方可粘貼面板。
7. 最終檢驗與修正: 模具整體制作完成后,必須進行全面的尺寸精度校核。對任何不符合設計要求的部分,必須進行修正直至達標。
木質陰模的精密制作是船舶線型質量的核心保障。從木材選材干燥、基礎框架找平、型線準確放樣與預留、復雜曲面特殊處理,到嚴格的工序檢驗與最終校核,每一環(huán)節(jié)都需精益求精。唯有嚴格遵守上述工藝規(guī)范與精度控制點,方能制造出尺寸精準、表面光順的高質量木質陰模,為后續(xù)船體建造奠定堅實基礎。
打印